O desempenho de uma mola não depende apenas do material, da geometria ou do tratamento térmico. O tratamento de superfície é determinante para durabilidade, resistência à fadiga, proteção contra corrosão e confiabilidade. A escolha correta passa por entender o ambiente de trabalho, o regime de carregamento e os requisitos do projeto.
Em projetos bem-sucedidos, o tratamento de superfície não é “acabamento”: é parte estrutural da engenharia do componente.
Tratamento de superfície: Entenda as condições de trabalho da mola
Primeiro, para definir o tratamento de superfície ideal é compreender o ambiente e o regime de carregamento da mola. Questões como:
- Tipo de solicitação (fadiga, impacto, carga estática);
- Exposição à umidade, agentes químicos ou atmosferas agressivas;
- Frequência de ciclos e nível de tensão aplicada;
- Expectativa de vida útil;
Por isso eles são determinantes na escolha do processo mais adequado. Uma mola submetida a milhões de ciclos terá necessidades diferentes de outra usada em carga estática ou aplicações ocasionais.
Em seguida, essa leitura direciona as escolhas e evita soluções “genéricas” que comprometem o desempenho.
2) Foco em fadiga: tratamento de superfície mecânicos
Quando a exigência principal é vida em fadiga, o shot peening é referência. Ao introduzir tensões residuais de compressão na superfície do arame, dificulta a nucleação e a propagação de trincas — exatamente onde as falhas costumam se iniciar. A eficácia depende do ajuste de intensidade (Almen), cobertura, mídia e uniformidade, sempre coerentes com o material, diâmetro de arame e geometria (regiões críticas como ganchos, curvas e transições).
Em aplicações críticas, o shot peening deve ser especificado em projeto e validado em processo.
3) Proteção contra corrosão: pensar em sistema (e não em um único processo)
Ambientes úmidos, sujos ou químicos pedem sistemas de proteção com camadas complementares. Dois aprendizados práticos:
-
a) Pintura dupla (e-coat epóxi + pó poliéster) para ambientes externos exigentes
Em aplicações agrícolas — pulverização de defensivos, sol intenso, lama e lavagem — é comum adotar duas camadas com funções distintas:
- E-coat (cataforese) com resina epóxi: excelente barreira e resistência química; garante cobertura homogênea, inclusive em áreas internas e bordas, com boa aderência e controle de espessura.
- Pintura a pó com resina poliéster: camada externa com resistência a UV e estabilidade de cor/brilho, reduzindo calcinação e degradação superficial pelo sol.
Esse empilhamento (primer epóxi + topcoat poliéster) equilibra proteção química e resistência à radiação, prolongando a vida útil em campo.
-
b) Quando a zincagem pode ser um problema
Em molas fabricadas com aços‑liga (por exemplo, SAE 5160, 6150, 9254 e similares), especialmente aquelas com alta resistência mecânica, a zincagem eletrolítica pode introduzir hidrogênio no material e provocar a chamada fragilização por hidrogênio. Trata-se de um mecanismo traiçoeiro, que pode resultar em falhas retardadas sob carga, mesmo na ausência de defeitos aparentes.
Por isso, em molas críticas para fadiga e com elevada dureza ou resistência, a zincagem eletrolítica costuma não ser recomendada. Nesses casos, as alternativas técnicas são comumente avaliadas:
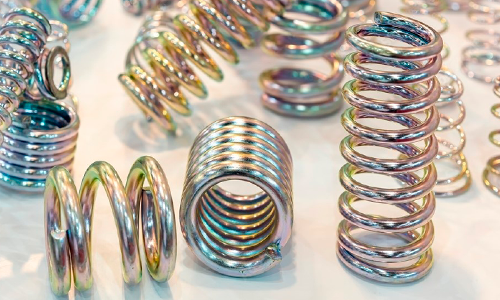
- Sistemas de flocos de zinco (zinc‑flake), nos quais não há introdução de hidrogênio no processo (ex.: tecnologias semelhantes ao Geomet® ou Dacromet®), oferecendo bom desempenho anticorrosivo;
- Pinturas ou primers de barreira combinados com topcoats adequados (como sistemas com resina epóxi e acabamento em poliéster), especialmente quando estética e resistência aos raios UV são relevantes;
- Fosfatização associada a óleo, para cenários menos agressivos, garantindo atrito controlado e uma proteção básica contra corrosão;
- Aços inoxidáveis, em aplicações específicas, sempre ponderando custo, disponibilidade e impacto nas propriedades elásticas.
Observação
Existe a prática de alívio de hidrogênio por meio de revenimento pós‑galvânico. Mas para aços aplicados em molas, esse procedimento também não elimina completamente o risco de fragilização e, em alguns casos, ainda conflitar com condições de têmpera e revenimento já definidas para o desempenho em fadiga. Por isso, a avaliação é sempre feita caso a caso.
Além do risco metalúrgico, existem também aspectos de processo que requerem atenção ao optar pela zincagem:
- A utilização de cestos rotativos durante a zincagem pode provocar deformações decorrentes do entrelaçamento das peças — sejam molas de compressão, tração, torção ou arames conformados. Esse mesmo movimento pode gerar sombras e atrito, afetando a uniformidade do depósito de zinco, com formação de zonas com cobertura reduzida, marcas de contato e variação de espessura. Em peças de pequena massa, com ganchos ou geometrias mais sensíveis, esses efeitos tendem a ser ainda mais críticos;
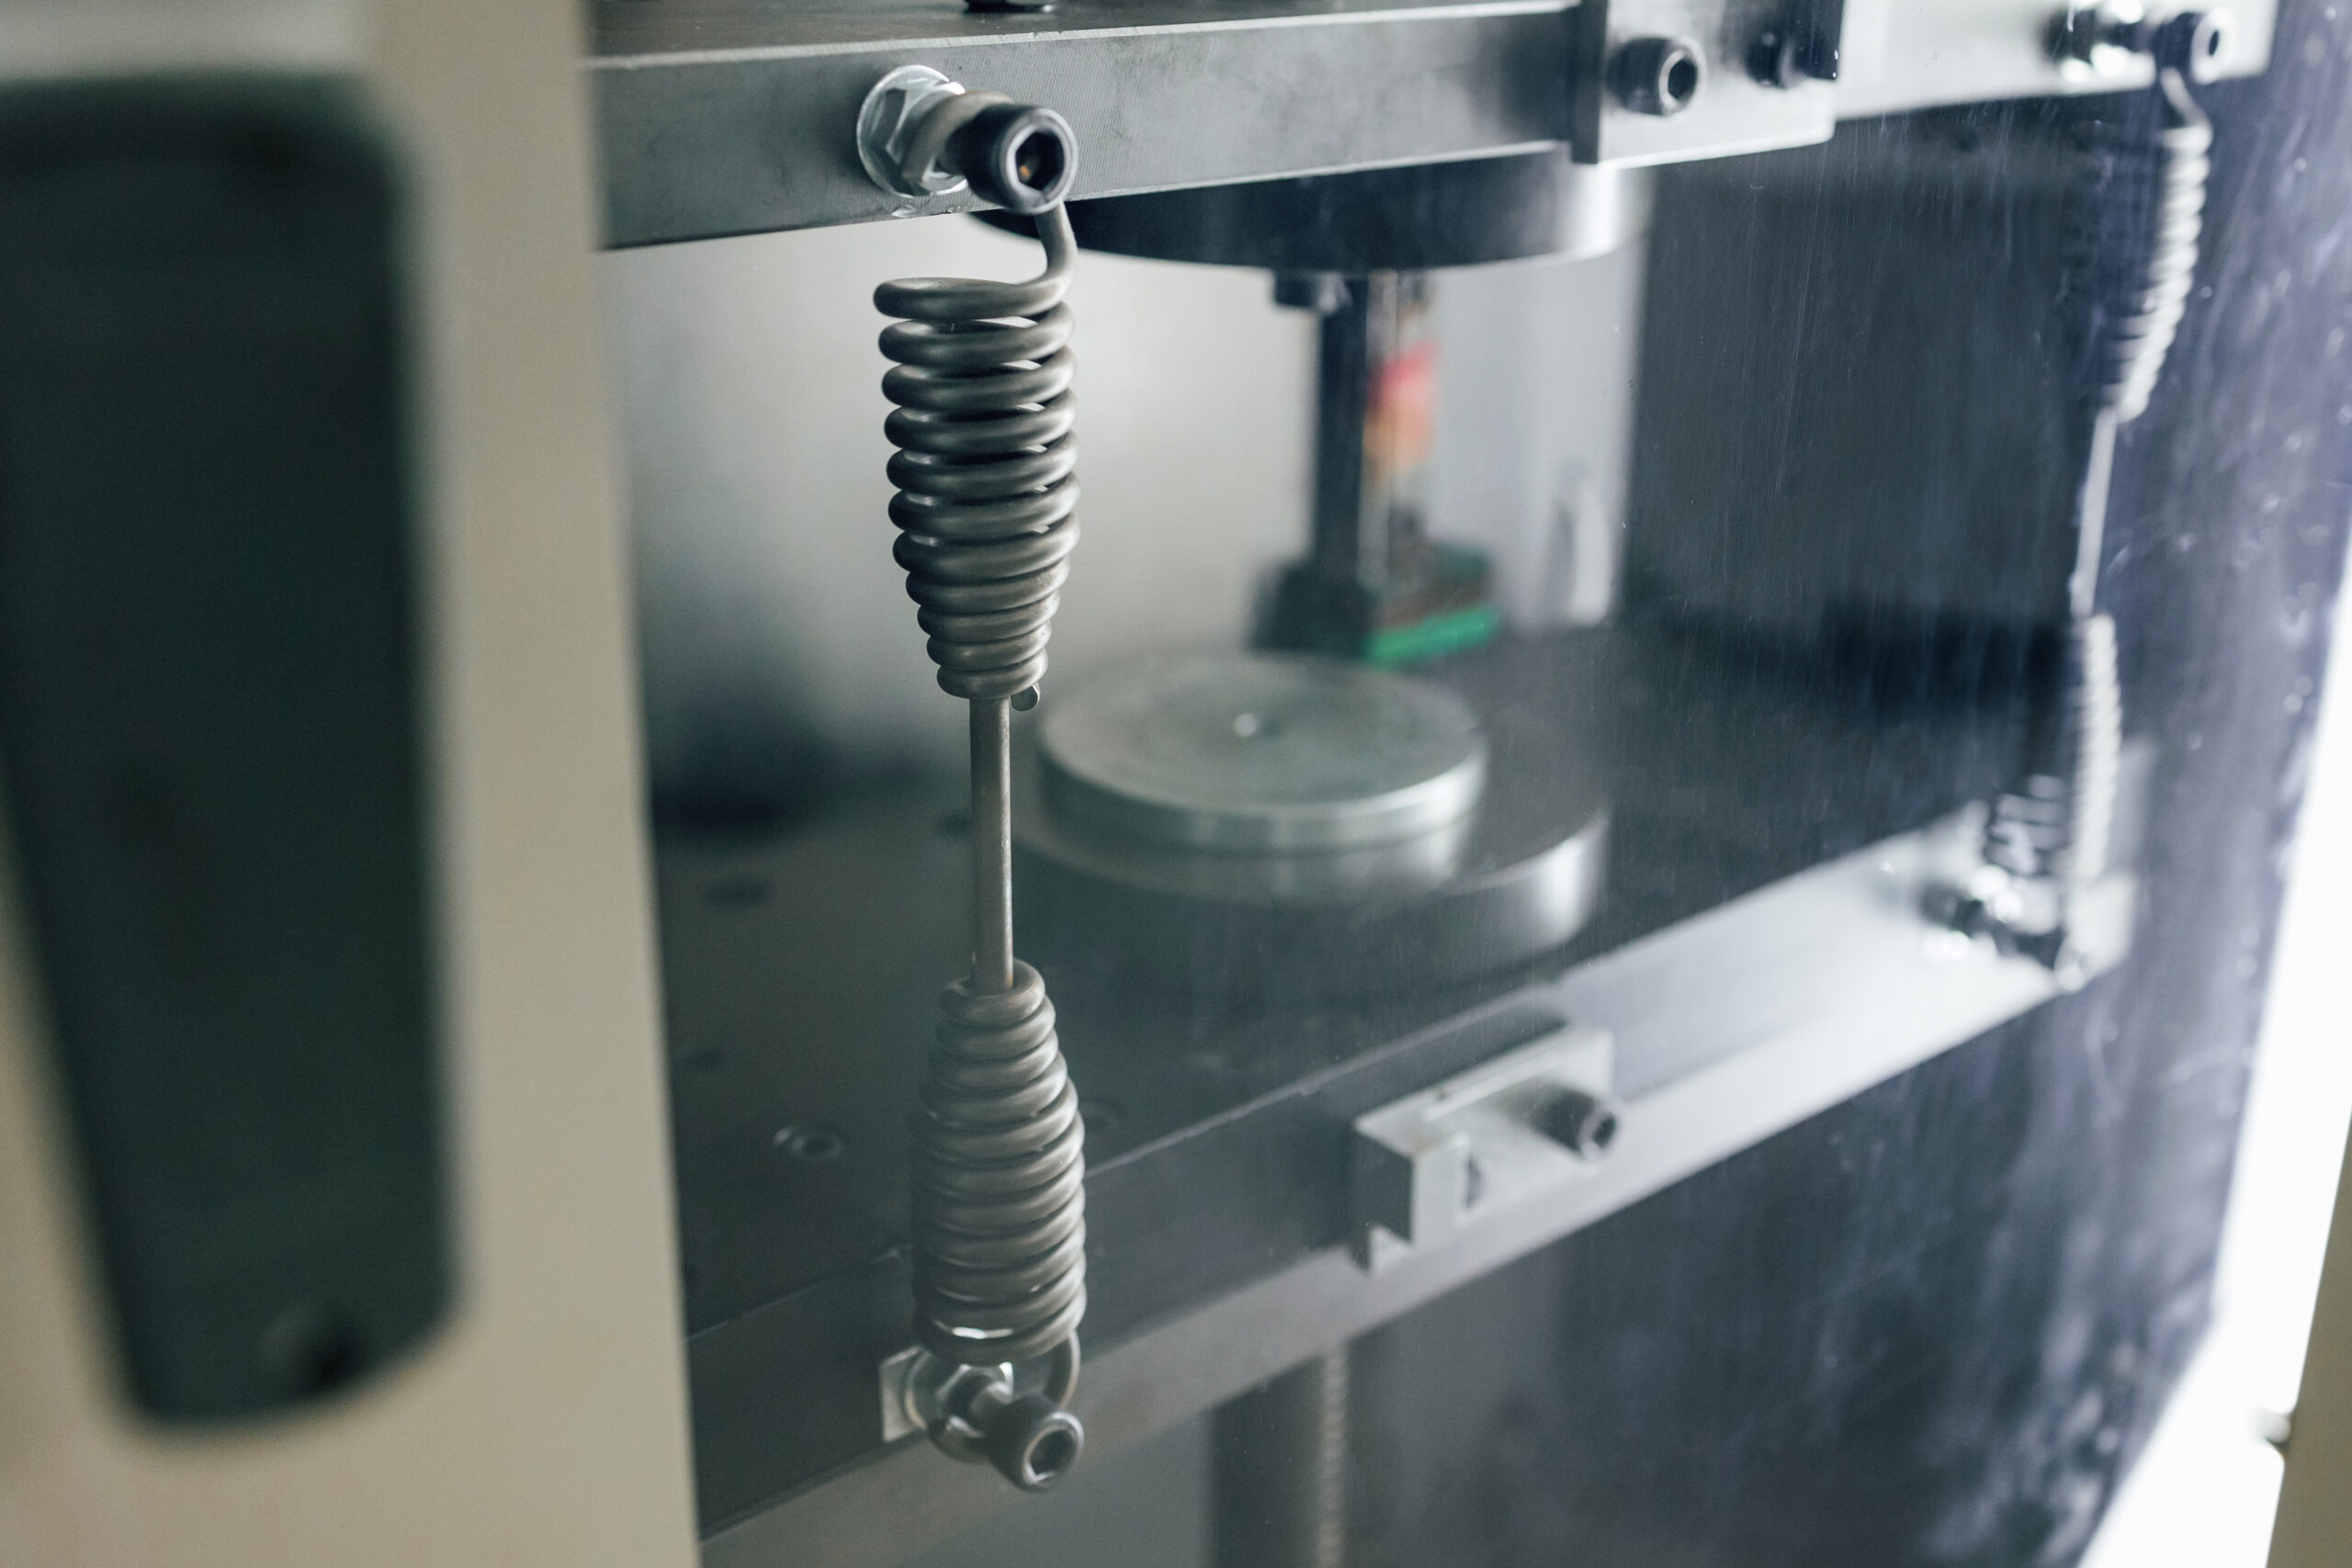
- A geometria cilíndrica das molas de tração também exerce forte influência no resultado da zincagem. A região interna dessas molas, especialmente quando a relação comprimento/diâmetro é elevada, tende a receber menor deposição de zinco devido ao fenômeno conhecido como “gaiola de Faraday”. O resultado pode ser uma proteção desbalanceada — adequada na superfície externa, porém insuficiente na região interna, ou seja, aumentando o risco de pontos de corrosão prematuros justamente em áreas de difícil inspeção. Nessas situações, é fundamental avaliar alternativas de revestimento ou sistemas em camadas que garantam proteção mais homogênea.
4) Compatibilidade com material e sequência de fabricação
Posteriormente, a decisão pelo tratamento de superfície também deve respeitar:
- Material e dureza: limite de resistência, suscetibilidade à fragilização, temperatura máxima de cura;
- Sequência de processo: shot peening após tratamento térmico; pinturas e curas que não aliviem indevidamente tensões benéficas;
- Geometria e montagem: espessuras, folgas, flexões e pontos de contato;
- Normas e requisitos do cliente: desempenho, aparência, ensaios (névoa salina, UV, aderência, impacto, ciclagem).
5) Especificação técnica: desempenho ao centro da decisão
Por fim, escolher só por custo ou tradição de uso costuma sair caro em campo. O tratamento precisa entregar desempenho (corrosão, fadiga, UV, química) de forma repetível. Em aplicações críticas, vale validar em protótipos e ensaios (fadiga, corrosão acelerada, exposição UV) antes de congelar a especificação.
Tratamento de superfície não tem regra universal
Em resumo o “tratamento ideal” não é universal: ele depende do que a mola enfrenta (carga, corrosão, química, UV) e de como projetaram a mola (material, dureza, geometria). Sem dúvida, em cenários agrícolas e externos, sistemas em camadas (e-coat epóxi + pó poliéster) entregam equilíbrio entre barreira química e resistência UV. Já para aços-liga de alta resistência, é prudente evitar zincagem eletrolítica por risco de fragilização por hidrogênio, priorizando alternativas livres de hidrogênio ou sistemas de barreira adequados.
A decisão técnica, feita ainda em projeto e validada em processo, é o que garante durabilidade, segurança e previsibilidade em serviço.